
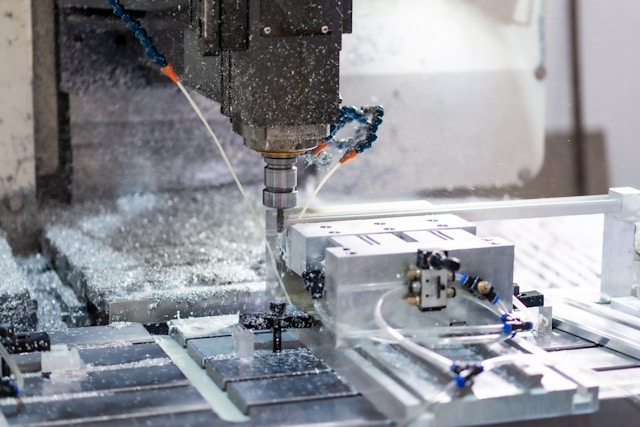
O wyborze decyduje kształt detalu. Toczenie stosuje się do części obrotowych — wałków, tulei, kołnierzy, pierścieni — gdzie materiał wiruje, a nóż pozostaje nieruchomy. Frezowanie obsługuje wszystko, co obrotowe nie jest: płyty, korpusy, obudowy, detale z kieszeniami i powierzchniami płaskimi. W praktyce wiele części wymaga obu operacji, wykonywanych jedna po drugiej.
Czym różni się toczenie od frezowania?
Różnica sprowadza się do tego, który element jest w ruchu. Podczas toczenia obraca się przedmiot zamocowany w uchwycie tokarki, a nóż zdejmuje kolejne warstwy materiału, przesuwając się wzdłuż osi. Przy frezowaniu jest odwrotnie: detal zostaje unieruchomiony na stole, a obraca się narzędzie.
Ta pozornie techniczna różnica przekłada się wprost na to, jakie kształty da się uzyskać. Toczenie naturalnie wytwarza powierzchnie obrotowe, symetryczne względem osi. Frezowanie pozwala tworzyć płaszczyzny, rowki, kieszenie i kontury o dowolnym zarysie.
Wynika z tego prosta zasada wstępna. Jeśli przekrój detalu w każdym miejscu jest okręgiem, prawdopodobnie zaczniesz od tokarki. Jeśli detal ma płaskie ściany, otwory poza osią lub złożony obrys, potrzebne będzie frezowanie.
Kiedy wybrać toczenie?
Toczenie jest właściwym wyborem wszędzie tam, gdzie detal ma oś obrotu. Wałki, sworznie, tuleje, pierścienie, kołnierze i nakrętki specjalne powstają najszybciej i najtaniej właśnie w tej technologii.
Zaletą jest tempo. Materiał wiruje z dużą prędkością, a nóż zdejmuje wiór w sposób ciągły, więc czas obróbki jest krótki w porównaniu z frezowaniem podobnej objętości materiału. Na tokarce wykonuje się też naturalnie operacje pokrewne: wiercenie w osi, gwintowanie wewnętrzne i zewnętrzne, nacinanie rowków czy toczenie stożków.
Ograniczeniem jest geometria. Wszystko, co wykracza poza symetrię obrotową — otwory poprzeczne, spłaszczenia pod klucz, rowki wpustowe — wymaga dodatkowej operacji na innej maszynie albo tokarki wyposażonej w napędzane narzędzia.
Kiedy sięgnąć po frezowanie?
Frezowanie wybiera się dla detali pryzmatycznych i wszystkiego, czego nie da się uzyskać przez obrót materiału. Płyty montażowe, korpusy, uchwyty, obudowy, elementy z kieszeniami i żebrami to typowe zastosowania.
Technologia daje ogromną swobodę kształtu, zwłaszcza na maszynach wieloosiowych, gdzie detal można obrabiać z kilku stron w jednym zamocowaniu. Im mniej ustawień, tym lepiej — każde ponowne zamocowanie oznacza czas przezbrojenia i ryzyko odchyłki między obrabianymi stronami.
Cena tej swobody to czas. Frez zdejmuje materiał punktowo, przemieszczając się po zaprogramowanej ścieżce, więc usunięcie dużej objętości trwa dłużej niż przy toczeniu. Dlatego przy detalach częściowo obrotowych opłaca się rozważyć, czy części kształtu nie da się wykonać na tokarce.
Co z detalami wymagającymi obu operacji?
Większość detali w produkcji przemysłowej wymaga połączenia obu technologii. Typowy przykład to wałek z rowkiem wpustowym albo tuleja z otworami poprzecznymi — część kształtu powstaje przez toczenie, reszta przez frezowanie.
Kolejność zwykle wygląda tak: najpierw toczenie, które nadaje detalowi podstawowy kształt i wymiary osiowe, potem frezowanie elementów wykraczających poza symetrię. Przy wysokich wymaganiach dokładnościowych dochodzi jeszcze szlifowanie jako operacja wykończeniowa.
Dla zamawiającego oznacza to jedno: warto szukać zakładu dysponującego pełnym zapleczem, a nie tylko jedną grupą maszyn. Rozdzielenie detalu między dwie firmy wydłuża termin, komplikuje reklamacje i zwiększa ryzyko rozbieżności wymiarowych między operacjami. Zakłady takie jak KEL-MET, czyli firmy zajmujące się obróbką metali i tworzyw sztucznych, realizują toczenie, frezowanie, gwintowanie i szlifowanie w jednym miejscu, co upraszcza cały proces.
Jak materiał wpływa na wybór obróbki?
Materiał nie zmienia zasady doboru technologii, ale wpływa na parametry i czas jej wykonania. Ten sam kształt w aluminium i w stali nierdzewnej to dwa różne zlecenia pod względem kosztu.
Stopy aluminium pozwalają na duże prędkości skrawania i szybkie usuwanie materiału, więc dobrze znoszą frezowanie nawet przy sporej objętości do zdjęcia. Stale nierdzewne wymagają wolniejszej obróbki, intensywnego chłodzenia i częstszej wymiany narzędzi. Tworzywa sztuczne z kolei bywają problematyczne z innego powodu — miękną pod wpływem ciepła, więc wymagają odpowiedniego doboru posuwu i ostrych narzędzi.
Przy materiałach trudnoobrabialnych rośnie znaczenie ograniczania objętości do usunięcia. To właśnie tutaj wybór półwyrobu bliskiego kształtem gotowemu detalowi daje największe oszczędności.
Kiedy dochodzą szlifowanie i gwintowanie?
Szlifowanie pojawia się wtedy, gdy wymagana dokładność lub gładkość powierzchni przekracza to, co daje obróbka skrawaniem. Dotyczy to głównie powierzchni współpracujących: czopów pod łożyska, prowadnic, powierzchni uszczelniających.
Gwintowanie bywa traktowane jako operacja oczywista, a potrafi zaskoczyć kosztem. Gwinty o nietypowym zarysie, bardzo drobnym skoku albo wykonywane w materiale trudnoobrabialnym wymagają narzędzi specjalnych. Warto sprawdzić na etapie projektu, czy da się zastosować gwint znormalizowany.
Jak wybór obróbki wpływa na termin realizacji?
Im więcej różnych operacji wymaga detal, tym dłuższy termin — nie z powodu samego skrawania, lecz przez przezbrojenia i przepływ detalu między stanowiskami. Część, którą da się wykonać w jednym zamocowaniu, opuści zakład szybciej niż taka, która przechodzi przez trzy maszyny.
Dlatego warto na etapie projektowania zadać technologowi jedno pytanie: czy da się uprościć detal tak, by zmniejszyć liczbę operacji, nie tracąc jego funkcji. Odpowiedź często skraca zarówno koszt, jak i czas oczekiwania. Zakres dostępnych technologii warto sprawdzić wcześniej — na przykład na stronie opisującej usługi CNC w Łodzi realizowane przez KEL-MET.
Zasada doboru jest prosta: kształty obrotowe na tokarkę, pryzmatyczne na frezarkę, a detale mieszane przez obie operacje w ustalonej kolejności. Materiał i wymagania dokładnościowe nie zmieniają tej zasady, lecz decydują o czasie i koszcie jej realizacji. Największą wartość daje wczesna rozmowa z technologiem — zanim rysunek trafi do wyceny. Doświadczenie zakładu ma tu znaczenie: KEL-MET produkuje od 1984 roku i realizuje zlecenia dla klientów w kilkudziesięciu krajach.


